
An einem Dienstag wird eine drei Tonnen schwere Förderleitung entladen, die Verrohrung ist in zwei Wochen fertig und dann fragt der Inbetriebnahmetechniker nach dem Qualifizierungspaket. Es gibt keine Benutzeranforderungsspezifikation mit messbaren Akzeptanzkriterien, kein Protokoll zur Prüfung der Designqualifikation und die Kalibrierzertifikate für die Manteltemperatursensoren decken 0–150 °C ab, während der Prozess bei 45 °C unter Vakuum läuft. Die Ausrüstung funktioniert. Das Projekt stoppt immer noch.
Bei der Gerätevalidierung handelt es sich um eine Kette dokumentierter Entscheidungen, die vor der Bestellung beginnt und erst mit der Ausmusterung der Maschine endet. Wenn Sie die richtige Reihenfolge einhalten, wird die Qualifizierung zu einer Routine aus Überprüfungen und Tests. Wenn man etwas falsch macht, wird die gleiche Arbeit dreimal zu dreimal so hohen Kosten wiederholt, während die Produktion wartet. Was folgt, bezieht sich auf die gerätebauliche Seite dieser Tabelle, da dort normalerweise die meiste Verzögerung ihren Ursprung hat.
Qualifizierung, Validierung und die Regeln dahinter
Vor Ort werden zwei Begriffe synonym verwendet, und der Unterschied ist wichtig, wenn ein Prüfer die Datei öffnet. Die Qualifizierung bezieht sich auf Geräte: dokumentierter Nachweis, dass eine Maschine richtig konstruiert und richtig installiert ist, wie vorgesehen funktioniert und eine gleichbleibende Leistung erbringt. Die Validierung gilt für den Prozess, den die Ausrüstung unterstützt: dokumentierter Nachweis, dass der Prozess reproduzierbar Material liefert, das seinen Spezifikationen entspricht. Die Gerätevalidierung ist das Dach, das beides abdeckt, und in regulierten Anlagen ist die Hardware-Hälfte in der Regel einfacher nachzuweisen.
Die Erwartungen sind nicht vage. In den Vereinigten Staaten verlangt 21 CFR 211.63, dass Geräte in Design, Größe und Standort für den vorgesehenen Verwendungszweck geeignet sind, während 211.67 Reinigung und Wartung abdeckt. EU-GMP-Anhang 15 beschreibt den Qualifizierungs- und Validierungslebenszyklus und verknüpft die Testtiefe mit der Risikobewertung. Wenn ein SPS- oder SCADA-System Chargenaufzeichnungen speichert, gelten die Erwartungen an die Datenintegrität auch für Prüfprotokolle, Benutzerzugriffsebenen und elektronische Signaturen.
Die praktische Konsequenz ist einfach: Der Validierungsumfang gehört in die Einkaufsspezifikation. Sobald die Maschine in Ihrem Reinraum steht, hat keine Seite mehr viel Hebelwirkung.
Die vier Qualifikationsstufen und was jede einzelne beweist
Vier Stufen sind standardmäßig vorhanden und jede beantwortet eine andere Frage. Das Überspringen eines Qualifikationspakets oder das Wiederholen unter einem neuen Namen ist der häufigste Grund, warum ein Qualifikationspaket bei der Überprüfung abgelehnt wird.
| Bühne | Frage beantwortet | Typischer Beweis | Signiert von |
|---|---|---|---|
| DQ | Ist das Design für das Produkt, die Kapazität und das Reinigungsregime geeignet? | URS, P&ID, Materialzertifikate, Risikobewertung, Überprüfung des Lieferantendesigns | Qualitätssicherung und Technik |
| IQ | Wurde es genau wie geplant gebaut, geliefert und installiert? | Bestandszeichnungen, Schweiß- und Oberflächenaufzeichnungen, Kalibrierungszertifikate, Versorgungsanschlüsse | Technik und Qualitätssicherung |
| OQ | Funktioniert es innerhalb definierter Bereiche unter kontrollierten Bedingungen? | Herausforderungstests an oberen und unteren Grenzwerten, Alarm- und Verriegelungsprüfungen, Überprüfung des Reinigungszyklus | Prozess und Qualitätssicherung |
| PQ | Funktioniert es in der Routineproduktion konstant? | Aufeinanderfolgende Produktionschargen, Zwischen- und Fertigproduktergebnisse, Abweichungsprotokoll | Qualitätssicherung und Produktion |
Die Requalifizierung ist keine reine Kalenderübung. Zu den typischen Auslösern gehören ein neues Produkt oder Lösungsmittel im selben Behälter, die Verlegung eines Skids, der Austausch einer Steuerplatine oder eines Wärmetauschers, Reparaturen, die Kontaktflächen mit dem Produkt berühren, und jegliche Kalibrierungsdrift-Trends, die darauf hindeuten, dass ein Instrument nicht mehr zuverlässig ist.
Was ein Lieferant mit der Maschine übergeben sollte
Fordern Sie die Dokumentationsliste an, bevor Sie unterschreiben, denn diese Leistungen werden Ihnen das nächste Jahrzehnt begleiten. Ein Zulieferergebäude für regulierte Branchen sollte Folgendes bieten können:
- Eine Benutzeranforderungsspezifikation mit messbaren Akzeptanzkriterien, zum Beispiel ±1 °C Manteltemperaturkontrolle, ≤3 % Endfeuchtigkeit oder ≥98 % Lösungsmittelrückgewinnung.
- Ein Entwurfsqualifizierungsbericht mit Bezug auf diese Spezifikation, einschließlich P&ID, Geräteliste und Konstruktionsmaterialien – wobei SUS304 akzeptabel ist und der Produktkontakt SUS316L erfordert.
- Materialzeugnisse nach EN 10204 3.1 plus Schweißdokumentation; Hygienelinien spezifizieren üblicherweise eine Innenoberflächenrauheit im Bereich von 0,4–0,8 µm und vollständig durchgeschweißte Schweißnähte.
- Auf nationale Standards rückführbare Kalibrierzertifikate mit Instrumentenbereichen, die tatsächlich das Betriebsfenster und nicht nur den Anzeigebereich abdecken.
- Ein Werksabnahmetestprotokoll und ein unterzeichneter Bericht, gefolgt von einem Standortabnahmetest, der nur die Anlagenbedingungen wiederholt, die sich ändern können.
- Dokumentation des Steuerungssystems: Software- und Firmware-Versionen, Sicherungs- und Wiederherstellungsverfahren, Audit-Trail-Konfiguration und Benutzerrollen.
- Daten zur Reinigungsunterstützung: Zeichnungen zur Sprühkugelabdeckung, CIP-Durchfluss- und -Druckanforderungen sowie Coupon-Testpunkte.
- Eine Wartungs- und Ersatzteilliste mit empfohlenen Kalibrierungs- und Requalifizierungsintervallen.
Die Risikobewertung entscheidet darüber, wie viele Tests ausreichend sind
ICH Q9 und Annex 15 weisen in die gleiche Richtung: Die Risikobewertung bestimmt, wie viele Tests verhältnismäßig sind. Eine kurze, ehrliche Analyse der Fehlermöglichkeiten und -auswirkungen auf die Ausrüstung trennt kritische von unkritischen Parametern schneller als jede Vorlage.
Zwei Techniken halten die Arbeitsbelastung realistisch. Bei der Klammerung wird eine Familie ähnlicher Elemente – fünf identische Gärtanks oder eine Reihe von Behältergrößen mit derselben Rührwerksgeometrie – als ein Validierungssubjekt behandelt, mit einem vollständigen Protokoll für eine Einheit und einer verkürzten Überprüfung für den Rest. Beim Worst-Case-Test geht es um die Extreme, auf die es ankommt: maximales Chargenvolumen, minimale Rührgeschwindigkeit, viskosstes Produkt, schmutzigste Reinigungsladung. Was zählt, ist, dass die Begründung für alles, was ausgeschlossen wird, niedergeschrieben wird. Prüfer akzeptieren einen berechtigten Ausschluss weitaus eher als eine ungeklärte Lücke.
Kritische Parameter, die über Erfolg oder Misserfolg entscheiden
Protokolle scheitern am häufigsten an Parametern, die in qualitativer Sprache verfasst sind. „Ausreichendes Vakuum“, „schonende Trocknung“ oder „gute Trennung“ können nicht geprüft werden. Wandeln Sie sie in Zahlen mit Toleranzen um und geben Sie an, wie jede einzelne gemessen wird.
Häufige Kandidaten für Extraktions- und Reinigungslinien sind die Mantel- oder Dampftemperaturstabilität unter Volllast, das Vakuumniveau im Verhältnis zum Siedepunkt des Lösungsmittels, die Verweilzeit in einem Fallfilmverdampfer, die Qualität der Dampf-Flüssigkeits-Trennung, die Trenneffizienz einer Tellerzentrifuge, das Lösungsmittelrückgewinnungsverhältnis und die Feuchtigkeitsgleichmäßigkeit über einen Bandtrockner. Bei den Trocknungsschritten ist die Gleichmäßigkeit in der Regel wichtiger als der Mittelwert – eine Charge mit einem durchschnittlichen Feuchtigkeitsgehalt von 2,9 % und einer Streuung von plus oder minus 1,5 % wird die Anforderungen an die Gleichmäßigkeit des Inhalts nicht erfüllen, auch wenn der Durchschnitt akzeptabel erscheint.
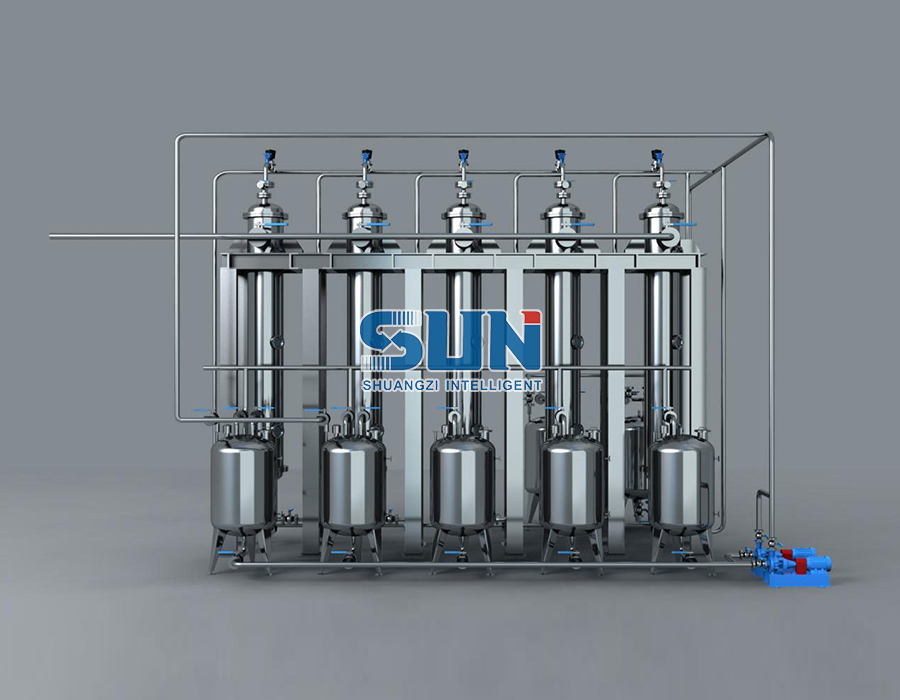
Kapazitätsansprüche verdienen die gleiche Behandlung. Ein MVR-Verdampfer, der für eine bestimmte Verdampfungsrate bei sauberem Wasser ausgelegt ist, verhält sich anders, sobald die Zufuhr beginnt, die Wärmeübertragungsflächen zu verschmutzen. Daher sollte das Protokoll den Verschmutzungszustand und das Reinigungsintervall definieren, bei dem diese Rate garantiert ist.
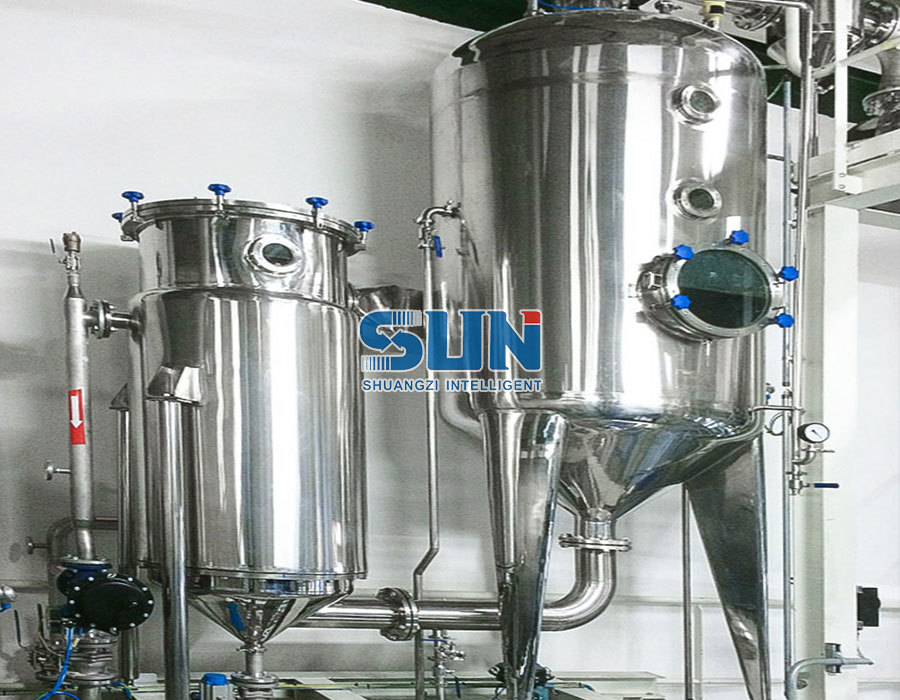
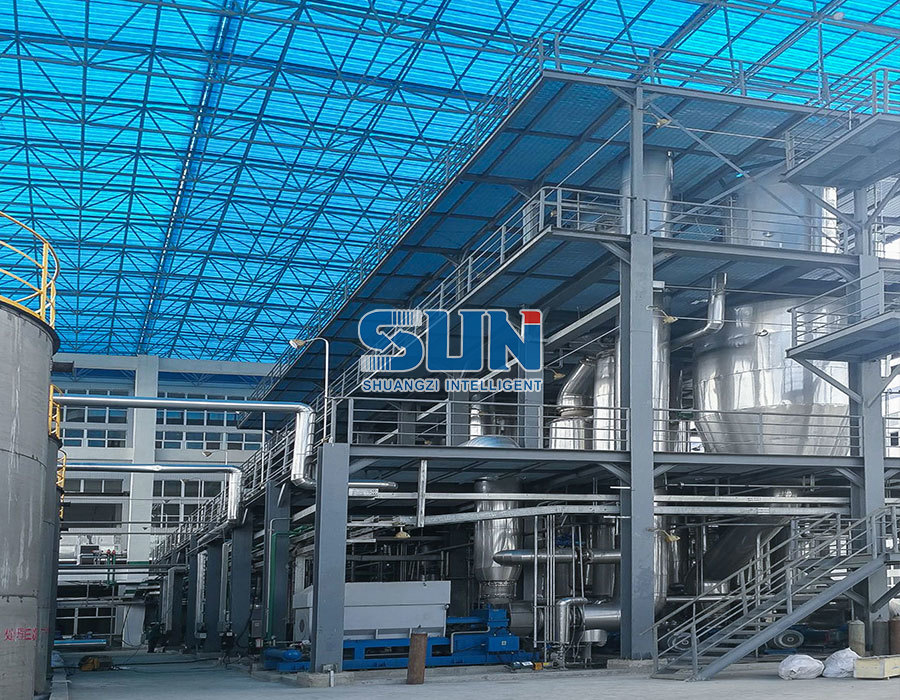 MVR-Verdampfer Beschreibung des MVR-Verdampfers: Der MVR-Verdampfer (mechanische Dampfrekompression) ist ein energiesparendes Gerät, das die Energie des von mir erzeugten Sekundärdampfes wiederverwendet. Produkt anzeigen →
Umfang: Einzelgerät, Skid oder komplette Linie
Scope-Disziplin spart mehr Validierungszeit als jedes andere Softwaretool. Üblich sind drei Ebenen: eine einzelne Einheit, ein Prozess-Skid mit seinen Pumpen, Wärmetauschern und lokalen Steuerungen oder eine komplette Linie, bei der ein Lieferant das Engineering, die Geräteherstellung, die Beschaffung, die Installation und die Inbetriebnahme übernimmt. Eine Leitung mit einer einzigen verantwortlichen Partei ist einfacher zu qualifizieren, da Versorgungsleistungen, Kontroll-Handshakes und garantierte Arbeitsbereiche in einem Vertrag zusammengefasst sind und nicht auf vier Anbieter aufgeteilt sind.
Wenn Umfang, Schnittstellen und Akzeptanzkriterien von Anfang an auf diese Weise festgelegt werden, geht es bei der Qualifizierungsarbeit größtenteils um die Überprüfung dessen, was bereits vereinbart wurde – ein Punkt, der vor der Ausschreibung überprüft werden sollte, wie in diesem Leitfaden beschrieben Ausrüstung für schlüsselfertige Projekte und was industrielle Käufer wissen müssen .
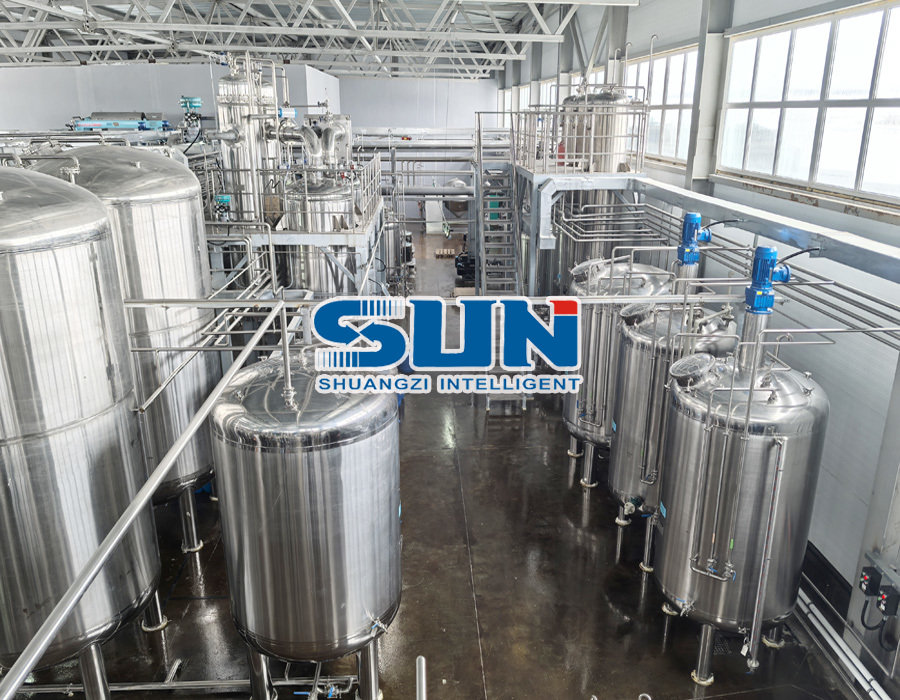 Hersteller von Anlagen zur Pflanzenextraktion Schlüsselfertiges Projekt der 3T-Produktlinie zur Pektinextraktion Produkt anzeigen →
Pilotmaßstab und die Scale-Up-Brücke
Scale-up-Beweise altern schneller als jeder andere Teil der Validierungsdatei. Ein Prozess, der in einem 50-Liter-Behälter entwickelt wurde, lässt sich selten auf eine 3.000-Liter-Produktionslinie übertragen, ohne dass es zu Überraschungen bei der Mischung, der Wärmeübertragung oder der Verweilzeitverteilung kommt. Die Festlegung des Designraums im Pilotmaßstab und die anschließende Bestätigung im Produktionsmaßstab während der Leistungsqualifizierung ist die Reihenfolge, die solche Überraschungen aus dem Chargenprotokoll fernhält.
Deshalb lohnt es sich, vor der Auftragserteilung auf eine Pilotwerkstatt und eine automatisierte GMP-orientierte Plattformlinie für Extraktion, Eindampfung, Fällung und Trennung, Fermentation und Vakuum-Niedertemperaturtrocknung zu bestehen. Die Versuche werden dann mit derselben Gerätefamilie durchgeführt, die später installiert wird, und die in die OQ- und PQ-Protokolle geschriebenen Betriebsbereiche basieren auf Messdaten und nicht auf Extrapolationen.
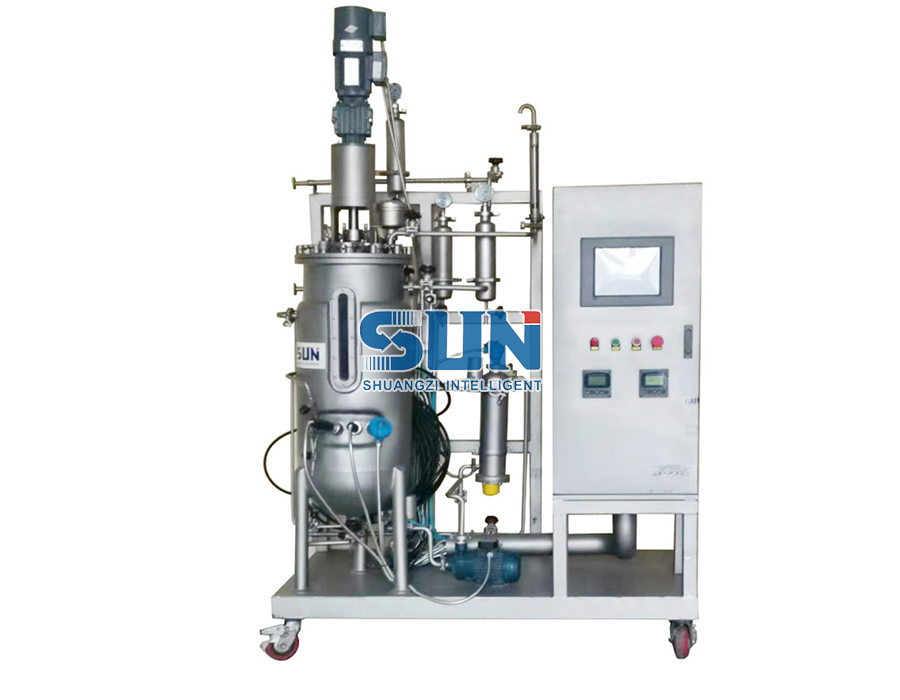 Mechanisch gerührter Edelstahl-Fermenter im Pilotmaßstab, Labor-Mikrobenkultur-Fermenter Produktbeschreibung: Produkt anzeigen →
Gelieferte Zeilen folgen in der Regel demselben Muster. Auf der Für einen Kunden in Belgien gebaute Extraktionslinie für Taxus chinensis zur Extraktion von Taxol Das vor dem Versand festgelegte Prozessfenster wird später im Leistungsqualifizierungsprotokoll beim Kunden überprüft.
Wo Validierungsprojekte scheitern
Die meisten Überschreitungen folgen einer kurzen Liste vermeidbarer Ursachen:
- Die Benutzeranforderungsspezifikation wird nach der Bestellung geschrieben, sodass die Akzeptanzkriterien von dem, was geliefert wurde, rückentwickelt werden.
- Der Materialaustausch erfolgt geräuschlos – SUS304 wird dort geliefert, wo SUS316L für den Produktkontakt spezifiziert wurde.
- Die Messbereiche der Instrumente decken die tatsächlichen Betriebsextreme nicht ab, wodurch Kalibrierungsaufzeichnungen ungültig werden.
- Der Werksabnahmetest wird mit idealem Ausgangsmaterial und idealen Betriebsmitteln durchgeführt, sodass die Maschine nur unter Laborbedingungen getestet wird.
- Die Kapazität wird anhand von Wasser oder Lösungsmittel und nicht anhand des tatsächlichen Extrakts, der Brühe oder der Aufschlämmung nachgewiesen.
- Abweichungen werden während des Tests protokolliert, aber nie offiziell behoben.
- Die Dokumentation erfolgt in einer Sprache, während die Bediener, die sie befolgen müssen, eine andere lesen.
- Die CIP-Abdeckung wird anhand von Zeichnungen angenommen und nicht durch Leitfähigkeits-, Temperatur- und Riboflavin- oder Coupon-Tests überprüft.
- Kalibrierzertifikate verfallen, bevor die Leistungsqualifizierung überhaupt beginnt.
Eine realistische Sequenz für eine Botanik- oder Fermentationslinie
Die Zeitpläne unterscheiden sich je nach Projektgröße, die Reihenfolge sollte jedoch selten sein:
- Schreiben Sie die Benutzeranforderungsspezifikation und führen Sie die Risikobewertung durch – vier bis sechs Wochen, bevor eine Bestellung aufgegeben wird.
- Überprüfen und genehmigen Sie die Designqualifikation anhand dieser Spezifikation, bevor Sie die Herstellung freigeben.
- Führen Sie den Werksabnahmetest im Werk des Lieferanten durch und verwenden Sie nach Möglichkeit repräsentative Ausgangsstoffe.
- Komplette Lieferung, Installation und IQ, einschließlich Bestandsverifizierung und Kalibrierungsprüfungen.
- Führen Sie die OQ durch, indem Sie Grenzwerte, Alarme, Verriegelungen und den Reinigungszyklus überprüfen.
- Führen Sie die PQ für aufeinanderfolgende Produktionschargen unter Routinebedingungen und mit geschlossenem Abweichungsprotokoll durch.
- Planen Sie regelmäßige Überprüfungen und Neuqualifizierungen oder lösen Sie diese durch die Änderungskontrolle aus, wenn sich etwas Bedeutendes ändert.
Die Linie, die die Validierung ohne Probleme besteht, ist nicht die mit dem dicksten Bindemittel. Es ist derjenige, dessen Spezifikationen, Zeichnungen und Testaufzeichnungen von der ersten Entwurfsprüfung bis zum letzten Chargenprotokoll konsistent blieben. Wenn Sie Extraktions-, Verdampfungs-, Trenn-, Fermentations- oder Trocknungsanlagen planen, fragen Sie vor dem Preisvergleich nach, welche Qualifikationsdokumente enthalten sind – die Antwort erklärt normalerweise einen Großteil der Lücke zwischen zwei Angeboten.